- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
Mikä on Turret CNC -työstökoneiden rakenne?
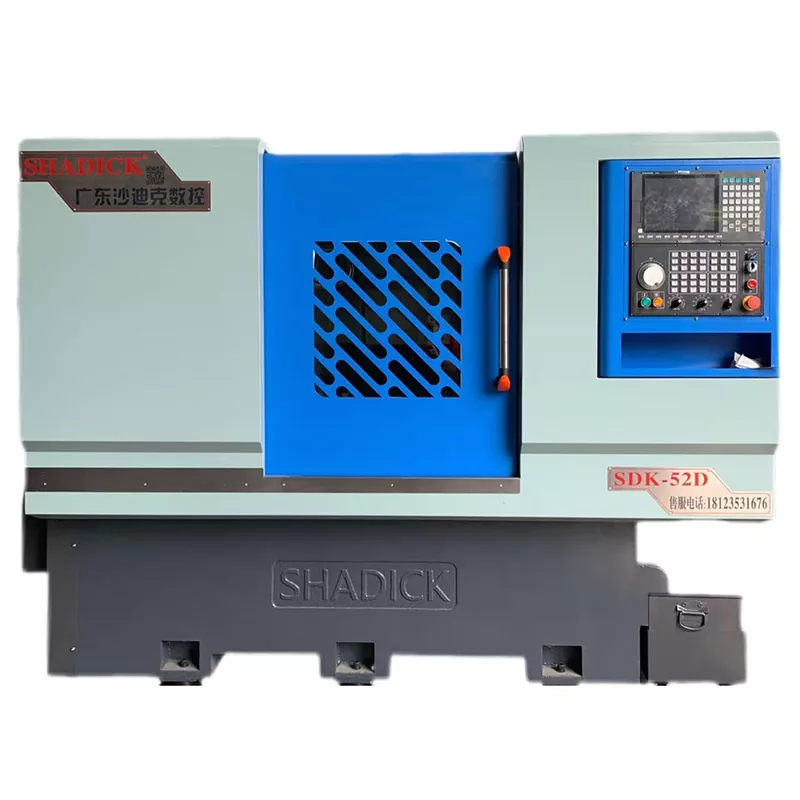
Torni CNC-työstökoneetniistä on tullut avainlaitteita tarkkuusvalmistuksen alalla, koska ne pystyvät integroitumaan useisiin prosesseihin. Sen rakennesuunnittelu pyörii kolmen keskeisen tavoitteen ympärillä: "tehokas työkalun vaihto, tarkka asemointi ja vakaa käsittely". Kaikki komponentit toimivat yhdessä monimutkaisten osien automatisoidun tuotannon saavuttamiseksi.
Perustuki: sänky ja ohjauskiskojärjestelmä
Sänky on revolverisen CNC-työstökoneen perusrunko. Se on enimmäkseen valmistettu lujasta valuraudasta tai hitsatusta teräsrakenteesta. Sisäinen jännitys eliminoituu ikääntymiskäsittelyn avulla, jotta varmistetaan, että se ei muotoudu pitkäaikaisen käytön jälkeen. Sängylle asennettu ohjauskiskojärjestelmä on jaettu lineaarisiin johteisiin ja koviin kiskoihin: lineaarisilla kiskoilla on pieni kitkakerroin ja korkea paikannustarkkuus, jotka soveltuvat nopeaan valoleikkaukseen; kovat kiskot ovat karkaistuja ja hiottuja, ja niillä on vahva kantavuus ja ne soveltuvat raskaisiin leikkausskenaarioihin. Ohjainkiskon ja alustan välinen liitospinta on kaavittava tarkasti, jotta liikkuvien osien (kuten työpöydän) suoruusvirhe saadaan hallintaan 0,01 mm/m:n sisällä, mikä luo pohjan käsittelytarkkuudelle.
Ydintoiminnot: tornityökalun pidike ja karayksikkö
Tornityökalun pidike on maamerkkikomponentti, joka erottaa sen tavallisestaCNC-työstökoneet. Se on kiekon tai neliön muotoinen ja siihen mahtuu 8-24 erilaista työkalua (kuten sorvaustyökalut, porat ja tapit). Servomoottori käyttää sisällä olevaa nokkaa tai hammaspyörämekanismia työkalun nopean pyörimisen saavuttamiseksi. Työkalun vaihtoaika on yleensä 0,5 - 2 sekuntia, mikä vähentää huomattavasti prosessin muuntamiseen kuluvaa aikaa. Työkalunpitimen paikannustarkkuus on keskeinen indikaattori. Huippuluokan mallien toistuva paikannusvirhe voidaan hallita 0,002 mm:n sisällä.
Karayksikkö on vastuussa työkappaleen pyörittämisestä (sorvi) tai työkalun pyörittämisestä (jyrsinkone). Se koostuu karamoottorista, laakeriryhmästä ja karakotelosta. Suurinopeuksinen kara käyttää keraamisia laakereita tai sähköistä karatekniikkaa, ja nopeus voi olla yli 10 000 r/min; Hidaskäyntinen raskaan kuorman kara on varustettu erittäin tarkoilla vierintälaakereilla vakaan ulostulomomentin varmistamiseksi. Karan päässä olevalla kiinnikkeellä (kuten kolmileukainen istukka, holkki) on oltava voimakas puristusvoima, jotta työkappale ei löysty suuren pyörimisen aikana.
Voimansiirto ja voimansiirto: servojärjestelmä ja kuularuuvi
Revolver-CNC-työstökoneen jokaisen akselin liikettä ohjaa servojärjestelmä, joka sisältää servomoottorit, ohjaimet ja asennon palautelaitteet (kuten ritiläviivaimet ja enkooderit). Moottori on liitetty liikkuviin osiin palloruuvin tai hammastangon kautta pyörivän liikkeen muuntamiseksi lineaariseksi liikkeeksi. Palloruuvin lyijyn tarkkuus vaikuttaa suoraan paikannustarkkuuteen, ja tarkkuusruuvin nousuvirhettä voidaan ohjata 0,005 mm / 300 mm: n sisällä. Revolverityökalun pitimen pyörivää liikettä varten on myös varustettu absoluuttinen anturi, joka varmistaa tarkan paikantamisen ilman, että se palaa nollaan sähkökatkon jälkeen.
Ohjausjärjestelmä: CNC-yksikkö ja käyttöliittymä
CNC-yksikkö on laitteen "aivot". Se käyttää teollisuusluokan tietokonesiruja ja käyttää erillistä CNC-järjestelmää (kuten Fanuc ja Siemens). Järjestelmä voi tallentaa tuhansia koneistusohjelmia, tukea G- ja M-koodiohjelmointia ja toteuttaa monimutkaisen liikeradan ohjauksen, kuten lineaarisen interpoloinnin ja ympyräinterpoloinnin. Käyttöliittymä on enimmäkseen kosketusnäytön + fyysisten painikkeiden yhdistelmä, jonka avulla käyttäjät voivat syöttää parametreja, simuloida prosessointiprosessia ja seurata reaaliaikaista tilaa (kuten karan nopeutta, syöttönopeutta, työkalun käyttöikää). Jotkut huippuluokan mallit tukevat myös etädiagnoositoimintoja ja toteuttavat vikavaroituksen ja ohjelmapäivitykset esineiden internet -moduulin kautta.
Apujärjestelmä: jäähdytys, voitelu ja suoja
Jäähdytysjärjestelmä toimittaa leikkausnesteen tarkasti käsittelyalueelle ruiskuttamalla tai sumuttamalla, alentaa työkalun lämpötilaa ja pesee lastut pois; voitelujärjestelmä käyttää ajoitettua ja määrällistä öljynsyöttöä kiskojen, johtoruuvien ja muiden liikkuvien parien voitelemiseen kulumisen vähentämiseksi. Suojajärjestelmä sisältää suojakannen ja lastunpoistolaitteen: suojakansi estää leikkausnesteen roiskumisen ja pölyn tunkeutumisen; lastukuljetin (ketjulevytyyppinen tai spiraalityyppinen) poistaa lastut ajoissa välttääkseen niiden kerääntymisen käsittelyyn.
Rakennesuunnittelutorni CNC-työstökoneilmentää modernia valmistuskonseptia "integraatio, korkea tarkkuus ja korkea hyötysuhde". Eri komponenttien koordinoitu työ mahdollistaa useiden prosessien, kuten sorvauksen, jyrsinnän, porauksen ja porauksen, suorittamisen yhdellä laitteella, mikä lyhentää huomattavasti tuotantosykliä ja muodostuu ydinprosessointilaitteeksi ilmailun, autoteollisuuden jne. aloilla.